Jak ciąć szkło: kompletny przewodnik po nacinaniu, łamaniu i wykańczaniu krawędzi
Autor: AdministratorDate: Sep 16,2026
Załóżmy, że szyba zastępcza ramki na zdjęcia jest o 3 mm za szeroka. Załóżmy, że półka ze szkła float wymaga wycięcia na wspornik narożny lub drzwi pieca wymagają przezroczystego okna obserwacyjnego. Wszystkie trzy zadania mają tę samą odpowiedź: przebij powierzchnię, a następnie rozbij ją na gładko. Szkło nie jest cięte w taki sam sposób, w jaki tnie się drewno lub plastik. Brzeszczot pozostawia odłamaną, naprężoną krawędź, a nóż uniwersalny nie jest w stanie w ogóle wywołać kontrolowanego pęknięcia.
Wniosek pierwszy: cięcie szkła to kontrolowane pękanie, a nie proces cięcia. Mała tarcza z węglika lub diamentu w przecinaku do szkła nie wycina rowka w arkuszu. Oznacza powierzchnię włoskowatym pęknięciem, a stopień pęknięcia po prostu daje temu pęknięciu powód do przejścia przez całą grubość. Uzyskaj odpowiedni wynik, a szkło wykona większość pracy za Ciebie.
Co się stanie, gdy zdobędziesz szkło
Szkło jest amorficznym ciałem stałym, więc nie ma ziarna ani kierunku kryształów, które mogłyby prowadzić do pęknięcia. Kiedy hartowane koło toczy się po powierzchni pod mocnym, równomiernym naciskiem, pozostawia płytką linię mikropęknięć. Nacięta strona arkusza staje się słabą płaszczyzną. Zginanie szkła powoduje napięcie tej powierzchni, a pęknięcie szybko przebiega wzdłuż linii najgłębszego uszkodzenia, aż do momentu rozdzielenia się obu części.
Następują dwie zasady. Po pierwsze, pęknięcie wynika z najgłębszej, nieprzerwanej wady, dlatego też zdobywasz punkty w jednym ciągłym przejściu i nigdy go nie retuszujesz. Po drugie, siłę zginającą należy przyłożyć blisko linii. Jeśli podpora znajduje się kilka milimetrów od nacięcia, naprężenia skupiają się na wierzchołku pęknięcia i blacha pęka. Jeśli podpora znajduje się w odległości kilku centymetrów, naprężenia rozprzestrzeniają się, a pęknięcie wędruje.
Olej do cięcia ma znaczenie z tego samego powodu. Cienka warstwa oleju chroni felgę przed poślizgiem, zapobiega wciskaniu mikrochipów z powrotem w szybę i pozwala na otwieranie się pęknięcia w linii prostej. Nafta, lekki olej maszynowy lub dostępny w handlu olej do cięcia szkła działają.
Narzędzia i materiały
Lista do ręcznego cięcia jest krótka, a każdy przedmiot rozwiązuje konkretny problem.
Tabela 1 – Podstawowy zestaw narzędzi do cięcia szkła. Kąt kółek tnących dobierany jest do grubości szkła.
Narzędzie
Praca
Notatka dotycząca wyboru
Przecinarka do szkła (koło węglikowe)
Punktuje powierzchnię
Koło 135° do szkła o grubości do 4 mm; Koło 150–160° dla 5–10 mm
Olej do cięcia
Smaruje koło i utrzymuje pęknięcie w czystości
Nafta lub lekki olej maszynowy nałożony na koło lub linkę
Prostownica z korkiem lub taśmą od spodu
Prowadzi linię punktową
Zapobiega poślizgowi i chroni szklaną powierzchnię
Szczypce do biegania
Łamie wąskie ścinki
Stosuje równy moment zginający po obu stronach nacięcia
Kamień diamentowy lub papier z węglika krzemu
Wykańcza świeżą krawędź
Usuwa ostre krawędzie i mikrowióry
Kąt koła jest najmniej rozumianą specyfikacją. Strome koło (154–160°) pasuje do grubego szkła, ponieważ tworzy głęboką, wąską szczelinę; płytsze koło (135°) pasuje do cienkiego szkła i zakrzywionych cięć. Użycie niewłaściwego kąta jest cichą przyczyną wielu pytań „dlaczego złamał się krzywo?” chwile.
Jak ciąć szkło w sześciu krokach
Poniższa sekwencja dotyczy wyżarzanego sodowo-wapniowego szkła float i większości wyżarzanych szkieł optycznych z koroną, stroną z nacięciem skierowaną do góry.
Wyczyść szybę i powierzchnię roboczą. Każde ziarnko kurzu pod kołem może spowodować odchylenie pęknięcia i spowodować odpryski. Przetrzyj obie powierzchnie niestrzępiącą się szmatką i środkiem do czyszczenia szyb.
Nasmaruj i ustaw. Nałóż olej chłodzący na felgę lub wzdłuż zamierzonej linii, a następnie ustaw linijkę z korkowym podłożem tak, aby koło jechało wzdłuż jego krawędzi.
Wynik w jednym podaniu. Zacznij od dalszej krawędzi, pociągnij nóż do siebie, trzymaj koło prostopadle do powierzchni i utrzymuj stały nacisk. Powinieneś usłyszeć lekki syk, a linia powinna wyglądać jak zadrapanie, a nie rowek. Nie zatrzymuj się i nie wracaj do tego.
W razie potrzeby uruchom wynik. Szczypce biegną okrakiem na linii kilka milimetrów za krawędzią; delikatnie ściśnij, a pęknięcie posunie się wzdłuż pełnego nacięcia. Ten krok jest pomocny w przypadku grubego szkła i ścinków szerszych niż dłoń.
Rozbij prześcieradło. Umieść kołek lub drewnianą linijkę bezpośrednio pod nacięciem, nacięciem na górze. Naciśnij szybko po jednej stronie obiema rękami lub jedną ręką, aby uzyskać wąskie paski. Pęknięcie otwiera się od górnej powierzchni, a przerwa podąża za linią z czystym trzaskiem.
Zakończ krawędź. Przesuń kamień z węglika krzemu, pilnik diamentowy lub drobny papier ścierny wzdłuż świeżej krawędzi pod kątem około 45°, aby usunąć ostre zadziory i małe wióry.
Powyższy profil wyjaśnia, dlaczego większość początkujących ponosi porażkę: ciśnienie spada na początku, rośnie w środku i ponownie spada pod koniec. Jeśli linia zniknie, nie przekraczaj jej. Ustaw nóż obok linii, obróć szkło i rozpocznij nowe nacięcie na świeżym kawałku, jeśli pierwszy wygląda nierówno.
Jakie rodzaje szkła można ciąć ręcznie?
Wyżarzone szkło float, standardowy materiał na okna i półki, jest najłatwiejsze do cięcia, ponieważ jego naprężenia wewnętrzne są niskie i równomierne. Koronowe szkła optyczne, takie jak B270, są bliskimi kuzynami szkła float, a także ulegają zarysowaniom i pękaniu w przewidywalny sposób, dlatego też wykonuje się z nich okienka przyrządów i półwyroby lusterek. Szkło borokrzemianowe jest trudniejsze do czystego zatrzaskiwania; jest twardszy i bardziej odporny na szok termiczny, dlatego nacięcie musi być głębsze, a pęknięcie mocniejsze. Szkło laminowane można ciąć, ale obie szyby wymagają nacięcia, a plastikową międzywarstwę należy przeciąć nożem. Szkło hartowane po hartowaniu nie daje się w ogóle ciąć; głębokie nacięcie uwalnia naprężenia wewnętrzne i arkusz pęka na małe fragmenty. Poniższa tabela podsumowuje praktyczne różnice przy użyciu typowych wartości trudności warsztatowych.
Cięcie szkła optycznego w domu
Jeśli Twoją częścią jest płaskie okno, półfabrykat soczewki lub element instrumentu hobbystycznego, obowiązują te same frezy i te same sześć kroków. B270, korona sodowo-wapniowa, tnie prawie jak szkło float i dobrze przepuszcza w zakresie widzialnym, dlatego jest częstym wyborem do okien optycznych DIY. K9/BK7 jest twardszy i wymaga ostrzejszej tarczy, lżejszego dotyku i szlifowania krawędzi, zanim część będzie nadawała się do użytku w ścieżce optycznej. Szkło kwarcowe należy zupełnie do innej kategorii: wymaga obróbki diamentowej, a ręczne wycinanie jest niepraktyczne. Jeżeli część przeznaczona jest do układu optycznego, zmieniają się wymagania dotyczące tolerancji; krótki poradnik praktyczne wymagania jakościowe dla szkła optycznego wyjaśnia, co należy sprawdzić.
Gdy część spełnia funkcję optyczną — okno laserowe, filtr o neutralnej gęstości lub filtr odcinający UV — wygląd przestaje mieć znaczenie, a rolę przejmuje geometria. Ręcznie pęknięta krawędź rzadko jest prosta lub lepsza niż około ±0,5 mm na 300 mm i zawiera mikrochipy, które rozpraszają światło. Element optyczny ze szlifem krawędziowym utrzymuje równoległość i wymiary ze znacznie węższą tolerancją, zwykle ± 0,05 mm lub lepszą. W przypadku okna K9/BK7 o grubości 3 mm przyciętego do wymiaru 50×50 mm specjalista szlifuje krawędzie, fazuje je i sprawdza powierzchnie przed wysyłką.
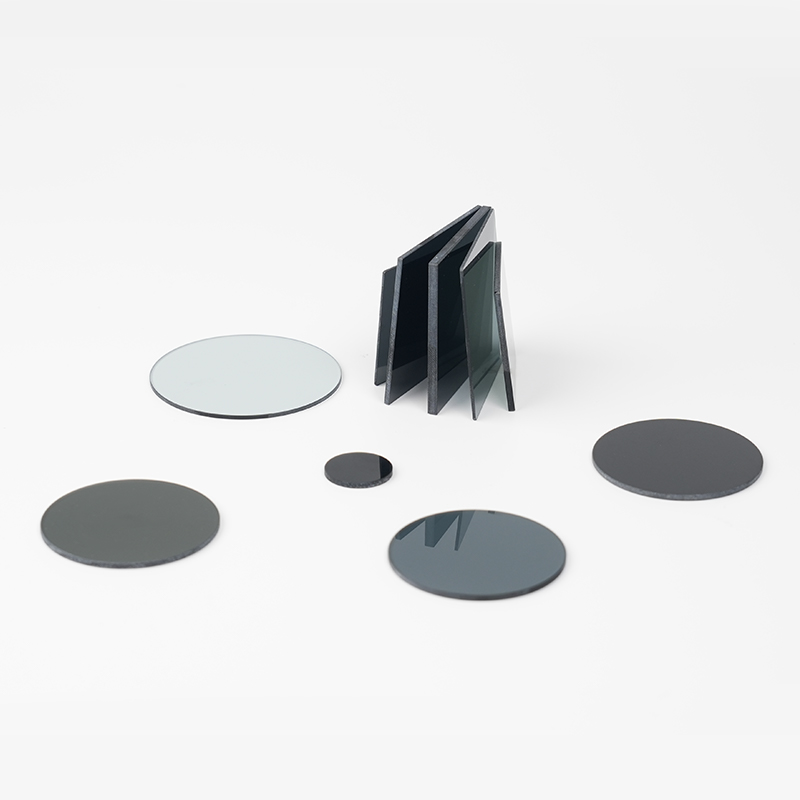
Szkło filtrujące dodaje jeszcze jedno ograniczenie. Filtr o neutralnej gęstości musi równomiernie tłumić światło na całej swojej przezroczystej aperturze; wyszczerbiona krawędź zmienia efektywną aperturę i może przesunąć kalibrację. To samo dotyczy filtrów odcinających, które definiują krawędzie widmowe. Półfabrykaty filtrów należy nacinać i łamać tylko wtedy, gdy krawędź znajdzie się poza ścieżką optyczną; w przeciwnym razie krawędzie należy po cięciu oszlifować.
Dlatego producenci przetwarzają szkło optyczne, a nie po prostu je zatrzaskuje: trasowanie CNC, szlifowanie krawędzi, polerowanie, fazowanie i powlekanie mają miejsce po przycięciu półwyrobu. Jeśli rysunek zawiera objaśnienia dotyczące tolerancji, cięcie ręczne nie jest już właściwą metodą.
Kiedy przekazać sprawę specjaliście
Metody ręczne przestają być rozsądne w czterech sytuacjach:
Grube lub laminowane szkło architektoniczne, gdzie pomyłka marnuje kosztowną szybę;
Szkło hartowane lub gięte, które po uformowaniu nie daje się w ogóle zarysować;
Części z otworami, wycięciami lub nieprostymi konturami, które wymagają wiercenia diamentowego lub kształtowania CNC;
Dowolny element o określonej jakości krawędzi lub tolerancji wymiarowej, zwłaszcza jeśli będzie umieszczony w wiązce optycznej.
W przypadku tych prac wytwórca posiadający odpowiedni sprzęt jest tańszy niż zniszczony materiał. Na przykład firma Nantong Xiangyang Optical Element przetwarza szkło optyczne i filtry od 1996 roku i regularnie dostarcza przycięte na wymiar półwyroby ze szkła B270, K9/BK7, kwarcu i szkła filtracyjnego ze szlifowanymi i polerowanymi krawędziami. Jeśli na części znajduje się objaśnienie dotyczące tolerancji, jest to szybsze wyślij rysunek do specjalisty od szkła niż eksperymentować z przecinarką ręczną.
Często zadawane pytania dotyczące cięcia szkła
Pytanie 1. Czy szkło hartowane można ciąć?
Nie. Szkło hartowane jest schładzane pod kontrolowanym naprężeniem, a wszelkie głębokie nacięcia uwalniają to naprężenie, powodując rozbicie arkusza na małe fragmenty. Hartowanie odbywa się zawsze po przycięciu, dlatego jeśli nie ma możliwości zmiany rozmiaru, zamów szybę dociętą na wymiar przed hartowaniem.
Pytanie 2. Jakie jest najlepsze narzędzie do cięcia szkła?
Przecinarka do szkła z tarczą węglikową i tarczą o kącie 135–160° to standard w przypadku prostych linii. W przypadku krzywizn i otworów użyj obcinaka do kół lub frezu diamentowego; w przypadku płaskich, prostych cięć najczystszy wynik daje nóż podstawowy i linijka.
Pytanie 3. Czy można ciąć szkło bez noża do szkła?
Rysik z węglików spiekanych, hartowana krawędź pilnika, a nawet świeże ostrze noża użytkowego mogą zarysować użyteczną linię nacięcia na cienkim szkle. Metody z podgrzewanym sznurkiem sprawdzają się w przypadku butelek i rurek, ale w przypadku szkła płaskiego odpowiednie kółko tnące jest znacznie bardziej niezawodne.
Pytanie 4. Czy szkło można ciąć za pomocą Dremel?
Dremel z diamentowym wiertłem raczej szlifuje niż punktuje. Jest przydatny do otworów, krzywizn i nacięć, ale uzyskana krawędź jest szorstka i wymaga szlifowania i polerowania. Proste cięcia są czystsze i szybsze dzięki przecinarce tarczowej.
Pytanie 5. Dlaczego moje szkło pęka z linii nacięcia?
Zwykle wynikało to z tego, że nacięcie było zbyt płytkie, ciśnienie zmieniło się w połowie przejścia, tarcza była tępa lub siła zginająca została przyłożona zbyt daleko od linii. Trzymaj wspornik w odległości kilku milimetrów od nacięcia i uzupełnij wynik w jednym ciągłym przejściu.
Pytanie 6. Czy cięcie szkła osłabia je?
Każda krawędź cięcia zawiera drobne pęknięcia. Szlifowanie i szlifowanie krawędzi usuwa te pęknięcia i znacznie zwiększa wytrzymałość krawędzi, dlatego komponenty optyczne zawsze są dostarczane z krawędziami szlifowanymi i wypolerowanymi, a nie surowymi, zatrzaskowymi.